Autoklaver til pilotbatcher: Renrumsdesign, dimensionering og validering
En pilotbatch er det punkt, hvor en formulering holder op med at være et dokument og begynder at producere noget, du kan teste, arkivere og til sidst skalere. Autoklaven bliver normalt det første stykke udstyr, der skal bevise sig selv, fordi et pilotanlæg ikke kan bevæge sig fremad, før dets steriliseringscyklus er reproducerbar, belastning efter belastning. At specificere autoklaver til pilotbatcher handler derfor mindre om at købe et fartøj, der når 121 grader Celsius og mere om at designe et steriliseringstrin, der stadig giver mening, når processen flytter til kommerciel skala.
Vi bygger renrumskonvolutter til farmaceutiske, medicinske, fødevare- og halvlederkunder, og pilotsuiter er næsten altid de mest komplicerede rum på tegnebrættet. Udstyr ankommer før layoutet er frosset. Belastningerne ændres hver uge. Validering papirarbejde starter før væggene er færdige. Denne vejledning dækker de beslutninger, der virkelig former et autoklaveprojekt i pilotskala, fra kammerstørrelse og cyklusudvikling til paneler, døre og overførselsudstyr, der omgiver fartøjet.
Hvorfor pilot-batch-autoklaver ikke er små produktionsautoklaver
En produktionssterilisator købes for at gentage en valideret cyklus tusindvis af gange. En pilot-batch autoklave er købt for at besvare spørgsmål. Overlever dette medie holdetiden. Forbliver denne filtersamling intakt. Lader denne emballage faktisk damp nå det kolde sted. Disse to job trækker specifikationen i hver sin retning, og forskellen viser sig længe før nogen skriver en indkøbsordre.
Pilotenheder har normalt brug for flere datakanaler, mere fleksibel receptstyring og et bredere driftsbånd til vakuum og tryk. De plejer også at blive installeret i lokaler, der er designet til noget andet, og det er præcis grunden til, at renrumskonvolutten omkring fartøjet fortjener opmærksomhed tidligt snarere end i slutningen af projektet.
| Hensyn | Pilot-batch autoklave | Produktionsautoklave |
|---|---|---|
| Kammervolumen | Ofte 50 til 500 liter | Ofte 1.000 liter og derover |
| Belastningsvariation | Mange forskellige læssefamilier hver måned | Et lille antal faste, validerede belastninger |
| Cyklus frekvens | Et par cyklusser om dagen eller om ugen | Løbende skift, høj udnyttelse |
| Kontrol filosofi | Fleksible opskrifter med tung datalogning | Låste programmer med revisionsspor |
| Valideringsfokus | Cyklusudvikling, belastningskortlægning, gentagne undersøgelser | Rutinemæssig overvågning og periodisk genkvalifikation |
| Værelsesforhold | Ofte eftermonteret i en multifunktionssuite | Specialbygget kammer med dedikerede hjælpeprogrammer |
Den praktiske løsning er, at en pilotautoklave skal specificeres omkring fleksibilitet og dokumentation, ikke omkring den lavest mulige cyklustid. Throughput matters much less at this stage than the ability to demonstrate that every load you intend to run has actually been sterilized.
Valg af den rigtige autoklavetype til pilotarbejde
Der er ingen enkelt korrekt konfiguration for sterilisering i pilotskala. The right choice depends on where the load comes from, where it goes after the cycle, and how the room is pressurized. Tre konfigurationer dækker størstedelen af pilotprojekter.
Vandrette dobbeltdørs gennemgangsenheder
En dobbeltdørsenhed monteret gennem en væg adskiller den snavsede side fra den rene side, så materialer kommer ind fra et forberedelses- eller vaskeområde og kommer direkte ind i den sterile kerne. For pilotbatcher er dette normalt det mest elegante arrangement, fordi det fjerner et manuel overførselstrin og reducerer risikoen for genkontaminering. Det kræver dog, at rummets indretning besluttes tidligt, da væggennemføringen, dørsvingen og differenstrykket mellem de to rum skal koordineres, før plader bestilles.
Vertikale sterilisatorer og bordsterilisatorer
Lodrette top- og bordenheder passer til laboratorier, hvor gulvpladsen er trang, og belastningerne er små, såsom glasvarer, små instrumenter og prøvebeholdere. De er nemmere at installere og nemmere at flytte, når en pilotsuite omkonfigureres. Afvejningerne er ergonomiske. At løfte en tung kurv ud af et varmt kammer er et reelt sikkerhedsproblem, og det omgivende rum skal stadig håndtere den varme, fugt og kondensat, som enheden afgiver under udstødningen.
Tilpasning af belastningen til cyklussen
Før du vælger hardware, skal du angive hver belastningsfamilie, som pilotanlægget forventer at køre. A realistic list for an early-phase facility usually includes the following.
- Aqueous solutions and media in capped bottles, which need slow exhaust and controlled post-cycle cooling to avoid boil-over.
- Glasvarer, instrumenter og små metaldele i indpakkede bakker, som er afhængige af effektiv luftfjernelse og et pålideligt tørretrin.
- Filters, tubing and single-use assemblies, which call for gentle vacuum rates so that fragile components are not damaged.
- Waste and contaminated solids in autoclave bags, which need load sensing and a safe exhaust path.
- Kjoler, servietter og andre porøse varer, som er den klassiske hårdeste belastning for dampindtrængning og det sædvanlige worst case for validering.
Kammerstørrelse og belastningskortlægning for pilotbatches
Dimensionering starter fra den værste belastning, ikke den gennemsnitlige. Mål den største og tætteste kombination af genstande, du forventer at sterilisere i en enkelt omgang, tilføj kurven eller stativet, og tillad derefter cirka ti til femten procent frihøjde. Den frihøjde er ikke spildplads. Det er det, der tillader damp at cirkulere rundt om lasten, og det, der afholder dig fra at opdage, seks måneder efter installationen, at din primære produktbelastning ikke længere passer.
Kammerets form betyder lige så meget som dets volumen. A long, shallow chamber suits trays of bottles and long tubing assemblies, while a taller chamber suits stacked baskets. Drænposition, hyldeafstand og dørfrigang har alle indflydelse på, hvor hurtigt operatørerne kan læsse og losse fartøjet, og i en pilotsuite er arbejdskraften en reel del af den daglige tidsplan.
| Indlæs familie | Typisk emballage | Cyklusprioritet |
|---|---|---|
| Vandige medier | Flasker med låg, 250 til 1.000 milliliter | Langsom udstødning og kontrolleret køling |
| Glasvarer og instrumenter | Indpakkede bakker og poser | Luftfjernelse og tørring |
| Filtre og slanger | Forseglede poser eller tilsluttede enheder | Skånsom vakuum, ingen aggressiv tørring |
| Forurenet affald | Autoklaver poser i en sekundær beholder | Load sensing og sikker udstødning |
| Porøse varer | Kjoler, servietter, tekstiler | Dybt vakuum og langvarig dampeksponering |
Once the load list and the chamber size are agreed, the layout of the room around the vessel can be drafted. Dette er det punkt, hvor udstyrsvalg og renrumskonstruktion skal besluttes sammen, fordi en ændring i kammerstørrelse vil flytte døre, afløb og kanalsystemer.
Tjekliste for cyklusudvikling og validering
Cycle development for a pilot autoclave follows a predictable sequence. At springe et trin over har en tendens til at dukke op senere som en dyr afvigelse under en teknologioverførsel.
- Define the load families and agree which one represents the worst case for steam penetration.
- Indstil acceptkriterier for hver belastning, herunder sterilitetssikkerhedsniveau, temperaturområde og maksimal holdetid for varmefølsomme løsninger.
- Map the load with calibrated thermocouples placed at the cold spot and at representative positions around the chamber.
- Develop the cycle by adjusting air removal, heat-up, exposure and drying stages until every probe meets the criteria.
- Repeat the cycle at least three consecutive times to demonstrate consistency, then document the results in a development report.
- Plan the scale-up route early, so that the parameters proven at pilot scale can be transferred to production equipment with a clear rationale.
Two technical details are worth planning for from the beginning. For det første, hvis processen bruger en F0-tilgang, skal kontrolsystemet beregne og registrere det automatisk i stedet for at stole på et regneark efter kørslen. For det andet bør biologiske indikatorer og kemiske indikatorer være en del af rutinen, ikke en eftertanke, fordi de giver anmelderne en uafhængig bekræftelse af, at de fysiske målinger betyder, hvad de hævder at betyde.
Renrumskonvolutten omkring autoklaven
Sterilisatoren er kun halvdelen af projektet. The room around it has to manage heat, humidity, condensate, steam leaks and the constant movement of materials in and out. I pilotsuiter, hvor det samme rum ofte betjener flere procestrin, er denne konvolut det, der afgør, om anlægget forbliver brugbart og nemt at rengøre.
Paneler og finish
Walk into a sterilization room that has been in service for a few years and you will usually see the same problems. Swollen panel joints, discoloured sealant, and a ceiling that has lost its finish above the door. Et tæt mineralsk kernepanel holder formen langt bedre end en letvægtsskumkerne i et rum, der svinger mellem varmt og fugtigt og køligt og tørt hver dag. Glatte, ikke-porøse overflader og korrekt forseglede samlinger gør også rutinemæssig desinfektion praktisk i stedet for smertefuld.
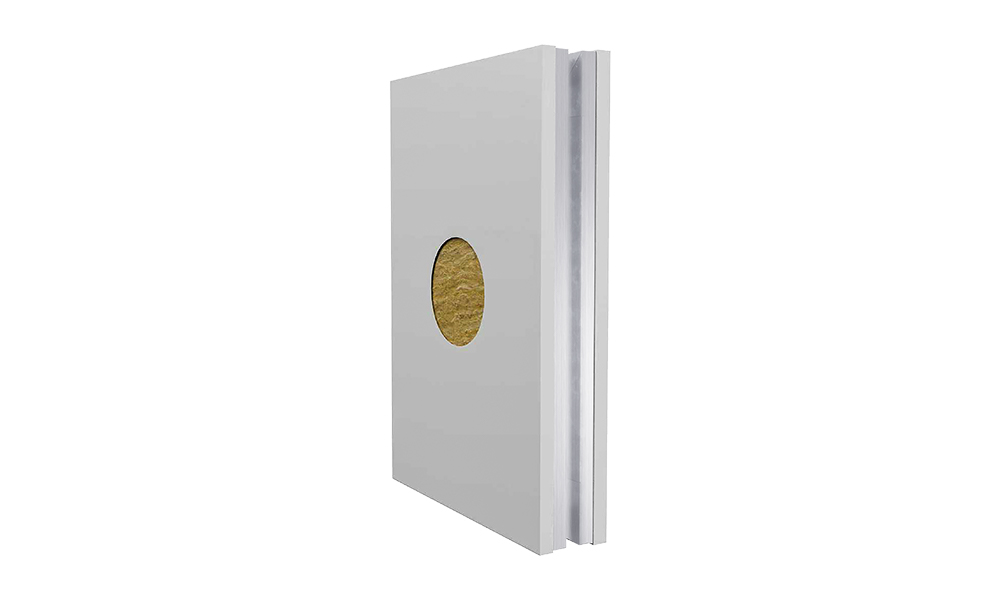 Rockwool Cleanroom Panel for Sterilization Room Interiors Med stenuldsfyld og rengøringsvenlige overflademuligheder som SS304 eller HPL passer dette panel til renrumsvægge og -lofter i fugtige steriliseringsrum. Se produkt →
Døre, pakninger og beslag
Door hardware takes more punishment in a sterilization room than almost anywhere else in a cleanroom. Operators move quickly, trolleys bump frames, and moisture sits on surfaces between cycles. Stainless steel doors with robust gaskets and easily replaced seals hold up well, and they keep the surface cleanable without special treatment. Hvor et rum skal opretholde en trykkaskade, skal døren og dens lukker vælges sammen, så åbningskraften forbliver håndterbar for personalet.
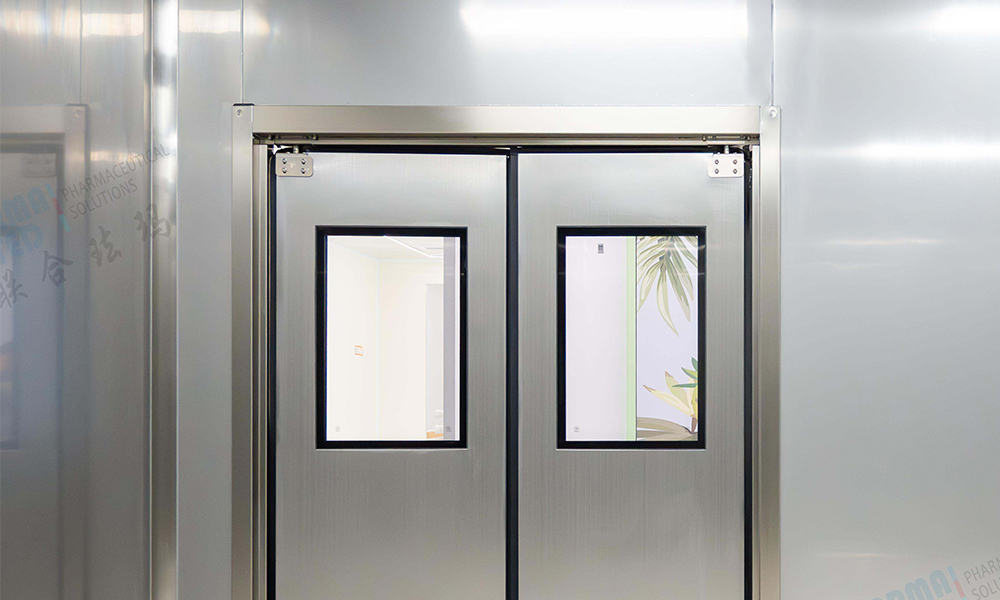 Cleanroom Stainless Steel Door for Sterilization Rooms Denne dør er lavet af rustfrit stålplade og modstår korrosion, stød og fugt, mens den understøtter hyppig rengøring i farmaceutiske, laboratorie- og hospitalsrenrum. Se produkt →
Overførselspunkter og materialeflow
Every time a door opens between a preparation area and a sterile core, the pressure relationship in the suite is disturbed. A pass-through transfer point solves that problem by letting materials cross the boundary without breaking the separation between rooms. I pilotfaciliteter er dette lille stykke udstyr ofte det, der gør et to-rums layout brugbart, især når selve autoklaven ikke er installeret som en vægmonteret gennemgangsenhed.
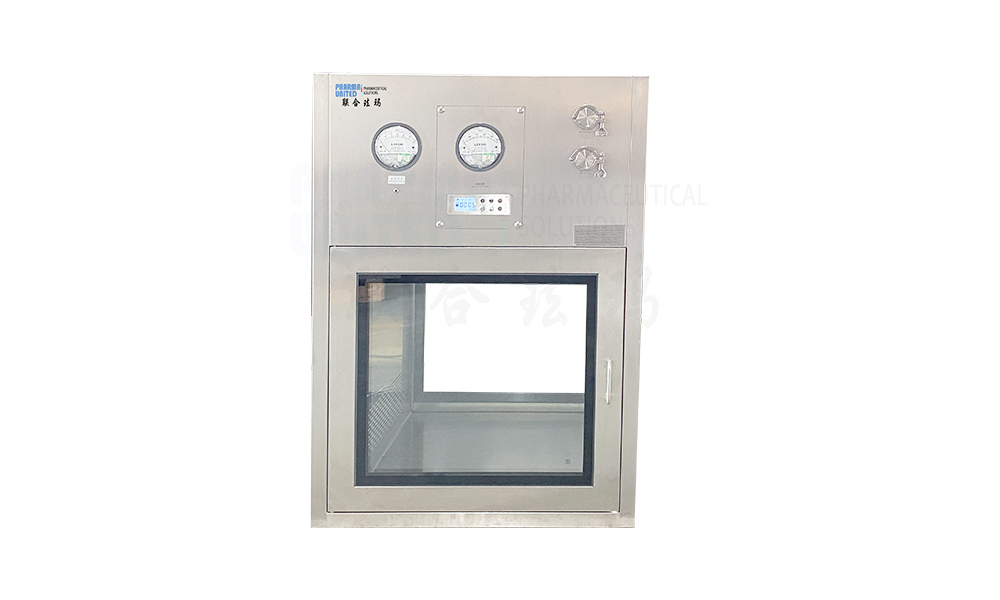 SS304 Pass Box til renrumsmaterialeoverførsel Til to-rums renrumslayouts overfører denne SS304 gennemgangsboks materialer, mens den reducerer døråbninger, luftudskiftning og krydskontaminering. Se produkt →
Hjælpeværker, varmebelastning og planlægning af layout
Sterilisatorer er store forbrugsforbrugere, og deres efterspørgsel er koncentreret i korte udbrud, som er lette at undervurdere på en planlægningstegning. At indrette rummet uden at tage højde for den profil er en af de mest almindelige årsager til, at en pilotsuite ikke klarer sig dårligere efter idriftsættelse.
| Faktor | Hvad skal man planlægge |
|---|---|
| Dampforsyning | Quality of steam, capacity at peak demand, and condensate removal |
| Kølevand | Flow rate for jacket cooling and a drain that can handle the volume |
| Trykluft | Clean, dry air for valves, door seals and pneumatic controls |
| Rum udstødning | Removal of heat and humidity released during unloading |
| El og kontrol | Dedikeret forsyning, datalogning og en overskuelig rute for sensorkabler |
| Serviceadgang | Space behind the unit for maintenance without entering the clean zone |
Dræning fortjener særlig opmærksomhed. Kondensat fra et stort kammer kommer hurtigt, og et gulvafløb, der var dimensioneret til håndvask, vil ikke følge med. Ved at skråne gulvet mod et korrekt lukket afløb og holde dette afløb uden for den kritiske rene zone, hvor det er muligt, undgår man stående vand og de biofilm, der følger efter det.
Almindelige fejl ved angivelse af autoklaver til pilotbatcher
De fleste pilotautoklaveprojekter, der løber ind i problemer, gør det af forudsigelige årsager. Det er dem, vi ser oftest.
- Køber alene på kammervolumen, uden at tjekke at den værste belastning fysisk passer med plads til dampcirkulation.
- Hvis du forlader beslutninger om renrumskonstruktion, indtil udstyret er bestilt, vil det ikke fungere at opdage væggennemtrængningen.
- Ignorerer den fugtighed, som en enkelt cyklus frigiver til et lille rum, som derefter skubber HVAC-systemet ud over dets designkapacitet.
- Dimensionering af afløb og dampforsyning fra et gennemsnit snarere end en spidsbelastning.
- Behandling af cyklusudvikling som en opgave til senere, hvilket forsinker den første ingeniørbatch og skubber validering op i et hjørne.
- Glemmer, at pilothold ændrer belastninger konstant, og specificerer et kontrolsystem, der kun understøtter en håndfuld faste opskrifter.
Planlægning af autoklaven og rummet som ét system
De reneste pilotprojekter er dem, hvor autoklaven og rummet er designet i samme samtale. Kammerdimensioner, dørpositioner, paneltykkelse, afløbsplacering, udstødningskapacitet og trykkaskade interagerer, og hver enkelt kan stille og roligt ugyldiggøre de andre, hvis det besluttes isoleret. At bringe udstyrsleverandøren og renrumsentreprenøren til samme bord tidligt koster meget lidt og sparer en hel del omarbejde.
Hvis du foretrækker ikke at koordinere flere leverandører på tværs af en enkelt pilotsuite, kan vores nøglefærdig renrumsløsning dækker design, panel- og dørfremstilling og installation på stedet som ét omfang. For faciliteter, der skal tilfredsstille lægemiddelanmeldere, er vores farmaceutiske renrumsløsninger side angiver, hvordan kuverten, presregimet og dokumentationen er samlet. Har du en lastliste og en plantegning, ser vi gerne på begge dele og fortæller ærligt, hvor risiciene er.
Ofte stillede spørgsmål
Hvor stor skal en autoklave være for en pilotbatch?
Mål fra den værste belastning i stedet for den typiske, og tilføj derefter ti til femten procent for dampcirkulation. I praksis ligger de fleste pilotanlæg et sted mellem 50 og 500 liter. Hvis belastningslisten stadig ændrer sig, skal du vælge et større kammer med fleksible hylder frem for et tæt kammer, der passer til dagens proces.
Kan en bænkautoklave bruges i et renrum?
Ja, forudsat at det omgivende rum håndterer varme, fugt og kondens, som enheden frigiver. Benchtop-enheder er almindelige i laboratorier og små pilotsuiter på grund af deres lille fodaftryk. De vigtigste begrænsninger er ergonomi, dræning og lokal udstødning, ikke klassificeringen af selve rummet.
Hvilken renrumsklassificering har et sterilisationsrum brug for?
Klassificeringen afhænger af, hvad belastningen er, og hvor den går hen bagefter. Et forberedelsesområde, der fodrer en steril kerne, er ofte designet som et kontrolleret, men lavere kvalitet rum, med den højere klassificering holdt på den rene side af gennemløbet. Trykkaskaden mellem disse zoner betyder mere end en enkelt overskriftsgrad.
Hvor lang tid tager cyklusudvikling?
For en ligetil væske- eller instrumentbelastning kan en udvikling og gentagelsesundersøgelse ofte afsluttes på få uger, når udstyret er installeret og kalibreret. Komplekse porøse belastninger eller processer med stramme temperaturgrænser for varmefølsomme løsninger tager normalt længere tid, fordi det kolde sted skal findes og holdes inden for et smalt bånd.
Har jeg brug for en dobbeltdørs autoklave til pilotarbejde?
Ikke altid, men det er normalt værd at overveje. En dobbeltdørsenhed monteret gennem en væg tillader materialer at krydse fra forberedelsessiden til den rene side uden en åben korridoroverførsel, hvilket forenkler trykregimet og reducerer risikoen for genkontaminering. Hvor indretningen ikke tillader en væggennemtrængning, er et gennemføringspunkt et praktisk alternativ.
Hvad skal jeg forberede, før jeg kontakter en leverandør?
To ting gør den første samtale langt mere produktiv: en realistisk lastliste med containertyper og -størrelser og en grov plantegning, der viser, hvor enheden skal sidde, og hvor materialerne kommer fra og går til. Med disse to dokumenter kan kammerstørrelser, dørplacering og brugskrav diskuteres konkret i stedet for i generelle vendinger.


-
Mobil
+86-177 1554 8238
-
E-mail
chin@pharma-united.com
-
Adresse
No.58 Beiyuan Road, Dianshanhu Town, Kunshan City, Jiangsu-provinsen, Kina
Copyright © Pharma United Co., Ltd. Rights Reserved.
OEM/ODM Cleanroom Engineering Solution Producenter