Semiconductor Fab Construction Timeline & Cleanroom Commissioning Guide
At bygge en halvlederfabrik er ikke bare endnu et byggeprojekt. Det er et kapløb med tiden, hvor hver uges forsinkelse kan betyde millioner i tabt omsætning. Renrummet er hjertet af anlægget, og hvordan du planlægger dets konstruktion og idriftsættelse afgør ofte, om du når din første wafer-milepæl. I denne artikel gennemgår vi realistiske tidslinjer og de idriftsættelsestrin, som erfarne projektteams stoler på for at holde en fab på sporet.
Hvorfor Semiconductor Fabs kræver en anden tilgang
Fremstilling af halvledere kræver ISO klasse 1-5 renrum med ekstrem kontrol over partikler, luftbåren molekylær kontaminering (AMC), vibrationer, temperatur og fugtighed. I modsætning til et farmaceutisk renrum rummer en fab også enorme, følsomme værktøjer såsom litografiskannere, der vejer titusindvis af kilogram og kræver stabilitet på nanometerniveau. Disse krav bølger gennem hver fase af konstruktionen, fra betonpladen til det endelige filter. Idriftsættelsesprocessen skal derfor verificere ikke kun renheden, men også de mekaniske, elektriske og kemiske systemer, der understøtter værktøjerne. Denne kompleksitet er grunden til, at fantastiske projekter typisk tager 18 til 36 måneder fra banebrydende til produktion, og hvorfor idriftsættelse nemt kan forbruge de sidste tre til seks måneder.
The Big Picture: A Typical Fab Construction Timeline
Ikke to fabs er identiske, men de fleste projekter følger en lignende rækkefølge. Faserne overlapper kraftigt, og erfarne teams bruger præfabrikation og modulopbygning til at komprimere tidsplanen. Her er en realistisk opdeling for en ny fab eller en større renrumsudvidelse.
Fase 1: Design og godkendelse (6-12 måneder)
Denne fase definerer værktøjslayout, brugskrav, renrumsklassificering og strukturelle belastninger. Det omfatter også tilladelser, som kan variere dramatisk fra region til region. At få designet rigtigt tidligt forhindrer kostbare ændringer senere.
Fase 2: Civil-, struktur- og forsyningsbyggeri (12-18 måneder)
Skallen og kernen er bygget, inklusive vibrationsisolerede plader, subfab-rum og primære forsyninger. Det er også, når større rør-, el- og udstødningssystemer er skruet sammen.
Fase 3: Renrumsindretning (6-10 måneder)
Renrumspaneler, lofter, gulve, døre og vinduer monteres. VVS-systemer, kanalsystemer og HEPA/ULPA-filtre går ind. Værktøjstilslutningen begynder, når områderne er færdige.
Fase 4: Idriftsættelse og kvalificering (3-6 måneder)
Det er her, anlægget beviser, at det opfylder designspecifikationerne. Test omfatter filterintegritet, luftstrøm, tryk, partikelantal, AMC, vibrationer og temperaturstabilitet. Kvalifikationsdokumentation (IQ/OQ/PQ) er udarbejdet til regulatorer og kunder.
| Fase | Typisk varighed | Hovedfokus |
|---|---|---|
| Design & Tilladelse | 6-12 måneder | Værktøjslayout, brugsspecifikationer, tilladelser |
| Civil & Strukturel | 12-18 måneder | Skal, vibrationsisolering, primære forsyninger |
| Renrumsindretning | 6-10 måneder | Paneler, HVAC, rørføring, værktøjstilslutning |
| Idriftsættelse | 3-6 måneder | Lækagetest, luftstrøm, partikelantal |
| Kvalifikation | 2-4 måneder | IQ/OQ/PQ, dokumentation, overdragelse |
Bemærk, at idriftsættelse og kvalificering ikke er det samme som færdiggørelse af byggeriet. Mange projekter afslutter den fysiske opbygning kun for at opdage, at balancering af luftstrømmen eller opnåelse af AMC-mål tager længere tid end forventet. Derfor involverer smarte teams idriftsættelseseksperter fra designstadiet.
Renrumsdriftsættelse: Trinnet, der gør eller bryder din tidsplan
Idriftsættelse er broen mellem et konstrueret rum og et kvalificeret renrum. Det er ikke bare at tænde for HVAC og tjekke en partikeltæller. For halvlederfabrikater verificerer idriftsættelse, at hvert system yder inden for stramme tolerancer, og det producerer den nødvendige dokumentation for kvalificering. Hvis idriftsættelsen haster eller er dårligt planlagt, kan fabrikken stå stille, mens problemer er rettet.
Mekanisk færdiggørelse vs. idriftsættelse
Mekanisk færdiggørelse betyder, at alt udstyr er installeret og kan startes sikkert. Idriftsættelse tester og justerer derefter disse systemer for at imødekomme designhensigten. I en fab omfatter dette luftbehandlingsenheder, udstødningssystemer, proceskølevand, ultrarent vand og kemikalieafgivelse. Hvert system interagerer med renrumsmiljøet, så idriftsættelsen skal sekvenseres omhyggeligt.
Nøgle idriftsættelsestests for halvlederrenrum
- HEPA og ULPA filter lækagetest
- Målinger af luftstrømshastighed og ensartethed
- Verifikation af rumtryksdifferens
- Partikeltæller for at bekræfte ISO-klassen
- Luftbåren molekylær kontaminering (AMC) prøveudtagning
- Vibrations- og akustisk test
- Temperatur- og fugtstabilitetskontrol
- Verifikation af elektrostatisk udladning (ESD).
Hver test genererer data, der skal dokumenteres, gennemgås og ofte gentages efter justeringer. Derfor kan det tage måneder at idriftsætte et halvlederrenrum. Til forureningskontrol ved personale- og materialeindgangspunkter spiller udstyr såsom luftbrusere og pasbokse en afgørende rolle, og deres ydeevne bør inkluderes i idriftsættelsesplanen.
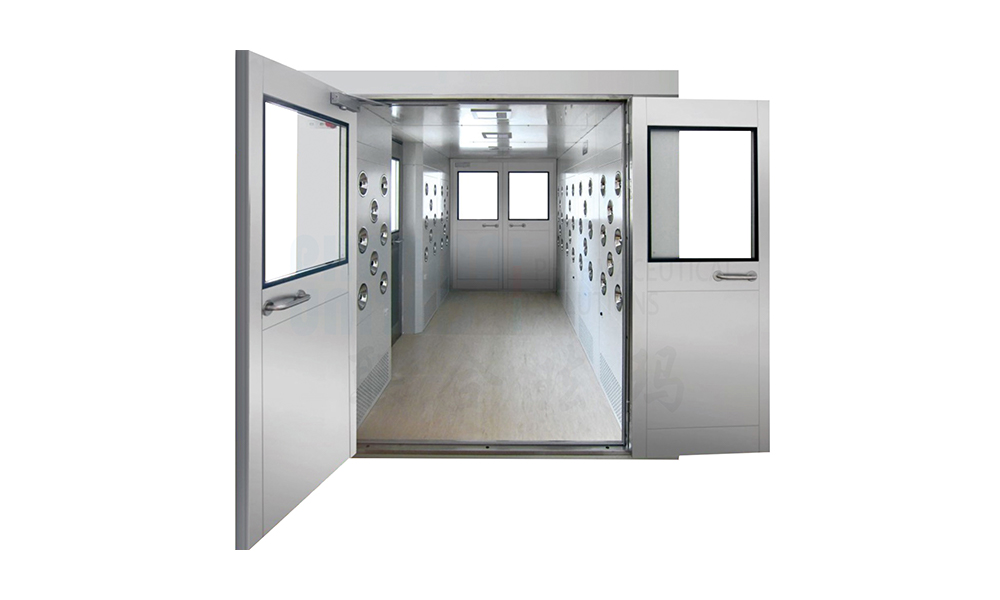 Luftbruser til kontrol af kontaminering af renrum Renrumsindgangsudstyr ved hjælp af højhastigheds HEPA-filtrerede luftstråler; understøtter kontamineringskontrol ved personale- og materialeindgangspunkter og idriftsættelsesplanlægning. Se produkt →
Hvordan præfabrikation og modulær konstruktion komprimerer tidslinjen
Traditionelle stick-byggede renrum kan være langsomme, fordi hvert panel, dør og kanal er fremstillet på stedet. Præfabrikation flytter meget af det arbejde ind i en kontrolleret fabrik, hvor kvaliteten er mere ensartet, og vejrforsinkelser er elimineret. Modulære renrums-POD'er tager dette videre ved at levere hele rum eller værktøjsskabe, der er næsten klar til at blive tilsluttet.
På et nyligt halvlederprojekt gjorde brug af præfabrikerede stenulds-renrumspaneler det muligt for fit-out-teamet at lukke vægge uger tidligere, end en stick-bygget tilgang ville have tilladt. Panelerne ankom med fabriksinstallerede pakninger og præcise dimensioner, hvilket reducerede skæring og spild på stedet. Denne tidsbesparelse kom over i idriftsættelsen, hvilket gav testteamet mere plads til at løse problemer uden at forsinke den overordnede tidsplan.
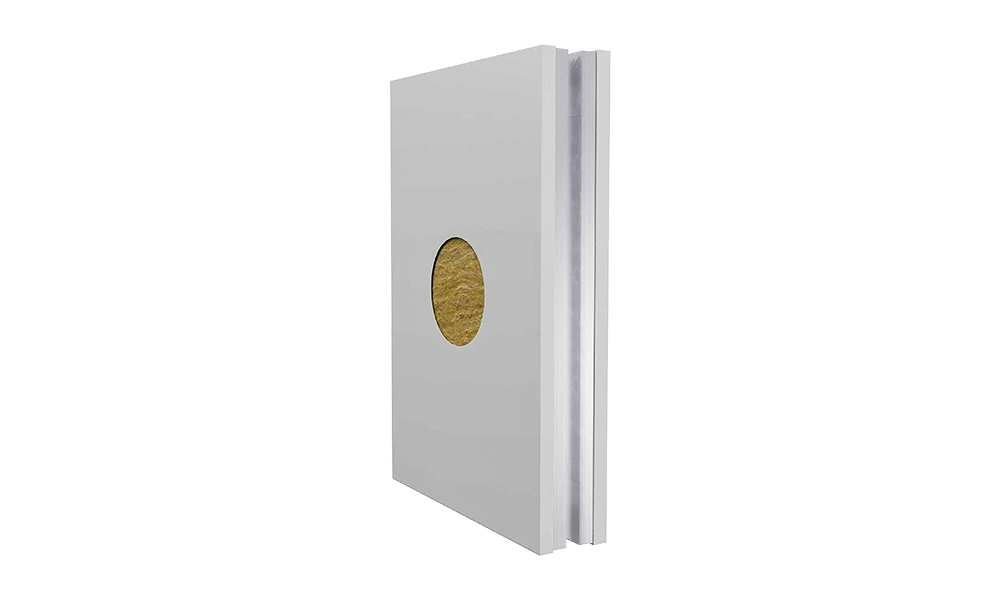 Rockwool renrumspaneler til væg- og loftsystemer Præfabrikerede stenuldssandwichpaneler til renrumsvægge og -lofter med brand-, termisk- og akustisk isolering og reduceret skæring på stedet. Se produkt →
Almindelige faldgruber i Fab Cleanroom-skemaer
Selv velfinansierede projekter løber ind i problemer. De mest almindelige faldgruber, vi ser, omfatter sene designændringer, der tvinger omarbejde, dårlig koordinering mellem civile og renrumsentreprenører, undervurdering af den tid, der kræves til AMC og vibrationstestning, og behandling af idriftsættelse som en eftertanke. En anden hyppig fejl er fragmentering af ansvar på tværs af for mange leverandører, hvilket gør det vanskeligt at holde nogen ansvarlige, når en test mislykkes.
En måde at undgå disse problemer på er at arbejde med en partner, der kan håndtere design, materialefremstilling og installation under én kontrakt. En nøglefærdig tilgang reducerer koordineringshuller og holder idriftsættelsesplanen på linje med byggerækkefølgen fra dag ét. Du kan lære mere om vores nøglefærdig renrumsløsning og hvordan det integrerer hver fase.
At arbejde med en partner, der forstår begge sider
Halvlederfabrikater er uforsonlige. Et renrum, der opfylder ISO-klasse 5 på papiret, men ikke opfylder AMC-test eller vibrationskriterier, understøtter ikke avancerede noder. Derfor fokuserer vi på både den fysiske opbygning og præstationsverifikationen. Vores team har leveret renrumsprojekter siden 2006, og vi har set, hvordan de rigtige materialer og præfabrikationsstrategi kan beskytte en idriftsættelsesplan.
Til den endelige filtreringsbarriere er HEPA-filtre den sidste forsvarslinje. Deres valg, installation og test er tæt forbundet med den overordnede renrumsydelse. Vi leverer HEPA-filtre og HEPA-forsyningsbokse, der er designet til applikationer i halvlederkvalitet, med dokumentation, der understøtter kvalifikation.
 HEPA-filter til renrums HVAC og udstyr Endelig filtreringsbarriere til renrums HVAC-systemer og udstyr, fjerner luftbårne partikler for at understøtte kontrollerede miljøer. Se produkt →
Hvis du planlægger et halvlederrenrum, hjælper det også at gennemgå branchespecifikke krav tidligt. Vores halvlederrenrumsløsninger side skitserer de overvejelser, der betyder mest, fra ESD-kontrol til kemisk kompatibilitet.
En halvlederfabrikationstidslinje er aldrig bare et Gantt-diagram. Det er en levende plan, der skal tage højde for overlappende faser, streng idriftsættelse og den realitet, at kvalifikation kan afsløre skjulte problemer. Ved at forstå de typiske varigheder, investere i præfabrikation og involvere idriftsættelseseksperter tidligt, kan du reducere risikoen og nå den første wafer hurtigere. Uanset om du bygger en ny fabrik eller udvider en eksisterende, er målet det samme: et renrum, der yder nøjagtigt som designet, fra den første partikeltælling til fuld produktion.


-
Mobil
+86-177 1554 8238
-
E-mail
chin@pharma-united.com
-
Adresse
No.58 Beiyuan Road, Dianshanhu Town, Kunshan City, Jiangsu-provinsen, Kina
Copyright © Pharma United Co., Ltd. Rights Reserved.
OEM/ODM Cleanroom Engineering Solution Producenter